
Механізми та пристрої для натягування пил
Необхідна стійкість пил досягається за рахунок їх натягування в пилковій рамці та максимального зменшення вільної довжини штаби пил. У простому випадку пили натягують захватами з клиновими, гвинтовими або ексцентриковими пристроями. Під час роботи пили нагріваються та подовжуються, сила їх натягування зменшується:
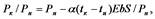 (1.15)
де:  – сила натягування пили після розігрівання;
 – початкова сила натягування пили;
 – коефіцієнт температурного подовження (для сталі 12x10"® на 1 °С);
 – модуль пружності штаби пилки (2,0 – 2,2) 107 Н/см2;
 – кінцева та початкова температури пил.
Формула (1.15) дає завищені в 1,5-2 рази результати, так як не враховує пружні деформації поперечин та стійок пилкової рамки, їх нагрів. За дослідженнями Н.Н. Балагурова [37, 38], сумарне зближення опорних поверхонь поперечин під дією сил натягування пил досягає 4 мм. Цей ефект збільшують, використовуючи в захватах клини з прорізями. Ширина прорізей, як правило, рівна 4-5мм. Ефект пружних клинів та підкладок може бути ще більше збільшений, якщо розробити конструкцію підкладок з попереднім напруженням. Часто на верхній поперечині встановлюють гідравлічний апарат для натягування пил. Він автоматично підтягує найбільш подовжені пили. При цьому тиск масла в системі дещо знижується та відповідно зменшуються сили натягу всіх пил. Застосування гідронатягувальних апаратів в останні роки помітно зменшилось. Причиною цього є збільшення маси пилкової рамки, так як маса гідроапарату рівна 30-40 кг, та швидке зношення гумових поршнів гідроапаратів. Під кожним штоком гідроапарату в циліндрах знаходяться гумові поршні. Крім цього, є поршні в системі підтримки тиску масла та системі створення початкового тиску [18]. Під час дії на пили сил різання, що циклічно змінюються, сили їх натягування також циклічно змінюються і всі поршні під захватами та поршень в системі підтримки тиску здійснюють зворотно-поступальне переміщення з частотою в два рази більшою частоти обертання колінчастого валу. При цьому розмах зворотно-поступальних переміщень поршнів під опорами захватів досягає 1 мм.
Високу ефективність для натягування пил та оперативного підтягування їх до необхідного рівня показала система "Стоматик" фірми "Інгесунд Брук" (Швеція) – рис. 1.31.
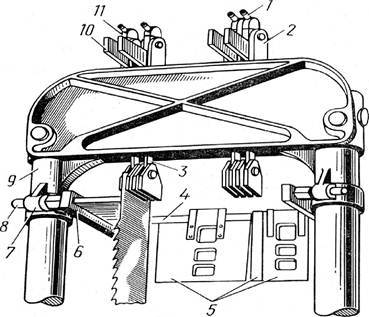
Рис. 1.31. Механізми та пристрої натягування і базування пил
В ній використані ексцентрикові натягувальні пристрої з приводом від черв'яків. Для натягування пил на чотиригранний кінець черв'яка 1 надітий пневмогайковерт. Ексцентрики 2 з'єднані із сережками захватів З та опорним башмаком 11 та опираються на клин 10. Пневмогайковерт може регулюватися на граничний момент. Пристрій швидкохідний, звільняє робітника від значних фізичних зусиль. В цей же комплект входять металеві калібровані прокладки 5. Затискні прокладки міняються разом із монтажним стержнем 4. Час заміни незначний. Металеві міжпилкові прокладки дозволяють випилювати пиломатеріали з мінімальними припусками за товщиною. За рахунок цього корисний вихід пиломатеріалів збільшується на 1-2 %. Точність базування пил в системі "Стоматик" підвищується за допомогою поперечин з подовженими гільзами 9 та приливів 7 для закріплення гвинтів 8 струбцин 6.
Питання сил натягування пилок, встановлення пил в пилкову рамку, впливу коливань пилкової рамки на режими пиляння та на стійкість рамних пил, напруженого стану рамних пил розглянуті в роботах [39-58].
