
Технологія і стратегія виробництва
Ідея вибору оптимальної технології полягає в мінімізації витрат виробництва на виконання річного замовлення. Математично
 (6.1)
де  – постійні витрати виробництва на виконання річного замовлення i-ю технологією;
 – змінні витрати у розрахунку на 1 продукцію за і-тою технологією; N – річне замовлення.
Цією залежністю стверджується, що не існує найкращих (абсолютно) з точки зору витрат технологій, а існують найкращі технології для певного обсягу виробництва. Так, з погляду логістики доцільно розглядати види технологій виробництва залежно від використання ручної праці, тобто: ручна (1), механізована (2), автоматизована (3), автоматична (4). З одного боку, така послідовність технологій упорядкована зростанням капіталомісткості, тобто  , а з іншого, – спаданням питомих змінних витрат, тобто
 Графічно вибір технології подано на рис. 6.4.
Стратегічний аспект вибору технології ілюструє альтернатива базової оцінки попиту (на рис. 6.5  – перший прогноз (песимістичний) і
 – другий прогноз (оптимістичний)). У разі прийняття за основу песимістичної оцінки прогнозу до реалізації має прийматися третя технологія як така, що
забезпечує мінімум витрат виробництва. Однак у разі правдоподібності оптимістичної оцінки прогнозу прийнятою до реалізації мала б бути четверта технологія, в іншому разі підприємство нестиме щорічні надмірні змінні витрати виробництва за економії постійних витрат, які можна розрахувати за формулою
 (6.2)

Рис. 6.4. Графічна інтерпретація вибору технології
Якщо ж до реалізації приймається оптимістична оцінка прогнозу, а настане песимістичний попит на продукцію, то будуть надмірні річні постійні витрати виробництва та економія на змінних витратах, які становитимуть:
 (6.3)
Логістичний підхід до проектування власного виробництва вузлів і частин, з одного боку, ґрунтується на тривалості робочих операцій, складових часу проходження виробу, з іншого, – на вартісних оцінках обумовлених при цьому витрат на виробництво. Ці обставини і характеризують можливість застосування тієї чи іншої взаємозамінної технології виготовлення. Вибір технологій є актуальним як в довготерміновому, так і в середньотерміновому плануванні та ґрунтується на економічному порівнянні. Цим даються відповіді на такі запитання:
- • який вплив мають постійні і змінні витрати на виконання замовлення;
- • за якої величини замовлення, яка технологія має менші витрати тощо.
Із логістичного погляду доцільно розглядати прогресивніші технології, які вимагають значних капітальних витрат, але забезпечують низькі питомі змінні витрати, та прості (примітивні) технології, які не вимагають істотних капіталовкладень, однак характеризуються високими питомими змінними витратами. Класичним підходом спадного ранжування можна вважати метод побудови ряду за ознакою трудомісткості (місткості ручної праці): автоматична, автоматизована, повністю механізована, частково механізована, ручна технології. Іншою ознакою може бути продуктивність технології, а відтак тривалість окремих операцій.
Методику порівняння варіантів технологій розглянемо на такому прикладі: для виготовлення 25 000 шт. окремих частин до вибору є три технології оброблення (наприклад, за допомогою кування, литва, преса), вихідні параметри яких наведені у табл. 6.1.
Таблиця 6.1
Вихідні відомості варіантів технологій
|
Показники |
Одиниця вимірювання |
Варіанти технологій |
||
|
1 |
2 |
3 |
||
|
Час оброблення, ta |
хв/шт. |
12 |
11 |
8 |
|
Підготовчо-прикінцевий час, tn |
хв/партію |
35 |
40 |
60 |
|
Середня годинна ставка, S1 |
грн./год |
3,2 |
2 |
1,4 |
|
Витрати сировини і матеріалів, т |
кг/шт. |
0,3 |
0,15 |
0,1 |
|
Ціна матеріалу, С |
грн./кг |
1,5 |
1,8 |
1,2 |
|
Постійні витрати (для 25000 шт.), К1 |
грн. |
730 |
2550 |
6540 |
Розглянемо два варіанти виконання замовлення:
- а) однією партією 25 000 шт.;
- б) п'ятьма партіями по 5 000 шт. у кожній.
Розрахунок 1: одна партія N = 25000 шт. Загальні витрати для виготовлення партії складаються з двох частин:
- • постійної складової на всю партію, яка охоплює постійні витрати та оплату підготовчо-прикінцевого часу;
- • змінної складової з розрахунку на 1 шт., яка охоплює оплату часу оброблення та вартість витрат матеріалу.
Математично загальні витрати на виготовлення партії N можна розрахувати за формулою
 (6.4)
Для 1 -го варіанта технології:

Для 2-го варіанта технології:
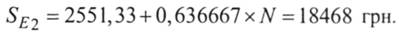
Для 3-го варіанта технології:

Розрахунок 2: п'ять партій по N = 5 000. Математично загальні витрати можна записати:
 (6.5)
Для 1-го варіанта технології:

Для 2-го варіанта технології:

Для 3-го варіанта технології:

Отже, обидва розрахунки показують, що найекономічнішою для N = 25000 шт. є технологія 3, оскільки вона вимагає найменше витрат. Зважаючи на математичний вираз загальних витрат як рівняння типу Y–А+В×Х, доцільно здійснити порівняльний аналіз за допомогою графічної інтерпретації (рис. 6.5).
На графіку точки перетину кривих загальних витрат відповідають критичним значенням величини замовлення, яке доцільно виконати за допомогою тієї чи іншої технології, а саме:
- • інтервал величини замовлення 0
- • інтервал величини замовлення 4014
- • інтервал величини замовлення 12091 < N (шт.) є оптимальним для технології 3.
- • інтервал величини замовлення 4014

Рис. 6.5. Залежність загальних витрат від величини партії (замовлення)
Зауважимо, що отримані результати оптимізації вибору технології доцільно перевірити за критеріями, що враховують тривалість технологічного процесу, використовуючи один із відомих інструментів фінансового аналізу.
Отже, можна констатувати, що немає абсолютних технологій (у виробництві, в логістичних процесах під час транспортування, складування тощо), а є найліпші технології щодо певної величини річного замовлення. Водночас це також означає, що у прийнятті логістичного рішення щодо вибору оптимальної технології основним регулювальним фактором є розмір річного замовлення. Це твердження актуалізує значення маркетингу в прогнозних оцінках річного замовлення щодо їх правдоподібності. З іншого боку, поділ річного замовлення істотно не впливає на зміну загальних витрат, хоч у разі врахування чинників закупівлі, транспортування тощо вплив поділу річного замовлення може бути істотнішим.
Зауважимо, що з боку виробництва теж можуть приймати відповідні рішення щодо збільшення виробничої потужності в умовах зростання попиту, чи навпаки – її консервація в умовах зниження попиту. В окремі періоди це може передбачати недостачу чи надлишок потужності та мотивувати поведінку пристосування, що очевидно ускладнюватиме прийняття рішення щодо вибору технологій (рис. 6.6).

Рис. 6.6. Управління виробничою потужністю в часі – надлишок, недостача, пристосування
Джерело: Петецький [29]
